IDS/高反射部品向けのAI画像処理
ニュースリリース ユーザー通信 WEB版 ワールドプレスリリース
金属製で高反射な表面は、マシンビジョン用途において最も検査が難しい対象の一つだ。反射によって細部が見えにくくなり、欠陥は特定の角度でしか確認できないことが多く、また目視検査の品質は作業時間帯によってもばらつきが生じる。オーストリアのDanube Dynamics社は、メカトロニクス型アクセスソリューションメーカーであるEVVA社と共同で、AIを活用した検査システムによってこれらの課題を解決する方法を実証した。このシステムは、ボックス内に整然と配置された部品を一度に撮影し、表面欠陥を自動評価するとともに、再現性の高い品質管理を生産工程に組み込む。
検査が難しい表面と高い品質要求
EVVAでは、金属部品が複数の工程を経て製造され、厳格な品質基準を満たす必要がある。その対象には、ロッキングシリンダーやシリンダーコアのほか、アクセス制御技術向けの精密切削部品やめっき処理部品などが含まれる。0.1mm未満の傷やめっき不良といった機械的欠陥を検出する必要があるが、これらは肉眼ではほとんど確認できない場合がある。
最大の課題は、高反射表面が光を反射するため、重要な特徴や欠陥が見えなくなる可能性がある点だ。信頼性の高い評価を行うには、複数の視点からの観察が必要になることがよくある。そのため、実際の現場では目視検査の品質を常に高いレベルで維持することが困難になる。そこで、欠陥を確実に検出し、作業者を支援しながら、生産プロセスに安定的に組み込めるソリューションが求められていた。
ソリューション:密閉型検査ボックス、最適化された照明、AI
これらの難易度の高い検査課題を確実に解決するため、Danube Dynamics社との協力によりAI搭載の検査システムが開発された。このシステムは、400×300mmのユーロボックス内に配置された部品を一度に撮影し、表面欠陥を自動評価するとともに、再現性の高い品質管理を生産プロセスへ組み込む。ボックス内には最大126個の部品を配置でき、それらを一度に検査できる。反射の影響下でも一定の検査条件を維持するため、専用照明を備えた密閉型検査ボックスが採用されている。個別制御可能な4本のRGBWライトバーにより、さまざまな色や照射角度を設定でき、異なる欠陥パターンを可視化する。照明、画像品質、AI評価を最適に組み合わせることが成功の鍵となった。
画像取得には、IDSのモノクロ産業用カメラ「uEye U3-36P0XCP-M-GL Rev.1.2」が使用されている。このカメラはonsemi製の19.80 MPセンサーAR2020を搭載し、5136 × 3856ピクセルの5K UHD解像度を実現しており、極めて微細な表面ディテールの検査に適している。アスペクト比4:3、1/1.8インチのローリングシャッターセンサーにより、ごく小さな欠陥も高精細に撮像できる。さらに、焦点距離8.5mmのIDS製レンズ(タイプ:20M11-C08528)が組み合わされている。
「私たちにとって重要だったのは、広い検査エリアに配置された多数の部品を一度に撮影しながら、最小の表面欠陥も確実に検出できることだった。照明、高解像度画像取得、そしてAI評価を組み合わせることで初めて、この品質管理を高い信頼性で実現できるのだ」- Danube Dynamics共同創業者兼COO、Edwin Schweiger氏。
このカメラはユーロボックス全体を高解像度で撮影する。こうして取得された画像データにより、その後のAI処理で各部品に存在する微細な欠陥を検出できる。重要なのは画素数だけではなく、規定された照明条件下での高い再現性である。また、モノクロモデルは重要な表面特徴を高コントラストで表現できるという利点も備えている。
IDSの2Dカメラ製品責任者であるJürgen Hejnaは次のように述べている。 「特に高反射表面では、微細な差異を安定的かつ詳細に再現することが極めて重要だ。このカメラの高いセンサー解像度と容易なシステム統合性は、産業用途における強固な基盤を提供する」
システムへの組み込みやすさも、Danube Dynamics社にとって重要な選定要因だった。このカメラは標準インターフェースを介してシステム全体へ統合できる。その結果、開発工数を削減できるとともに、運用中も安定した検査結果を確保できる。
定量的に確認できる効果
このソリューションの有効性は、初回の実運用時から明確に示された。AIは、熟練した検査員でも見逃しかねない異常を検出した。中でも、検査時間の大幅な短縮によって導入効果を明確に数値化できた。従来はユーロボックス1箱あたり30秒以上を要していた目視検査が、5秒未満に短縮された。この仕組みでは、あらかじめ定義された4種類の照明条件を用い、各部品について4枚の画像を取得する。その後のAI推論処理は、シリンダー1個あたり約10ミリ秒で実行される。
同時に、検査プロセス全体も完全にデジタル化された。検査結果は体系的に記録され、統計的に分析されている。これまで記録されていなかった不良品や品質変動も、現在では透明性をもって追跡可能になっている。したがって、手作業による品質管理が置き換えられたのではなく、効果的に支援される形となっている。作業者の負担が軽減され、検査プロセスの再現性が向上し、品質管理が製造工程へ定量的に組み込まれるようになった。
さらに重要な成果として、AIを自社で再学習できるようになった点が挙げられる。EVVAは新しい製品バリエーションや欠陥パターンを自社でシステムへ追加できる。これにより、ソリューションの将来性が高まるとともに、システムの基本構造を変更することなく、拡大する要求へ対応できるようになる。
今後の展望
自動品質管理に対する要求は年々高まっている。同時に、最適化された画像取得とAI評価によって実現できる可能性への認識も広がっている。標準的なアプリケーションは現在では比較的容易に導入できるが、同プロジェクトは検査が難しい表面に対する大きな可能性を示している。同事例は、光学的な検査が難しく安全性に関わる重要部品であっても、照明技術、高解像度カメラ、AIを組み合わせることで高い信頼性をもって検査できることを示している。
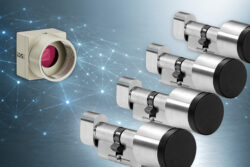
▲反射光によって視認性が損なわれるとき

2026年9月16日